精细化工生产中的化学反应过程控制与产品质量性能关系研究
在精细化工领域,产品的质量与性能很大程度取决于生产过程中的化学反应条件与控制水平。精细化工产品通常具有品种多、批量小、附加值高、对纯度与功能性要求严格等特点,其生产过程涉及复杂的有机合成、催化、分离与纯化等单元操作。化学反应作为核心环节,直接决定了目标产物的收率、选择性、纯度以及最终应用性能。因此,深入理解并精准控制化学反应过程,是提升精细化工产品质量与性能的关键。
一、化学反应路径与机理对产品质量的决定作用
精细化工产品的合成往往涉及多步反应,反应路径的选择直接影响副产物的种类与数量。例如,在药物中间体、香料、染料及功能材料的合成中,不同的反应路线可能导致同分异构体、过度反应产物或降解杂质的生成。通过量子化学计算与反应机理研究,可以预测反应活性位点与过渡态结构,从而优化合成路线,减少副反应发生。对反应机理的深入认识有助于开发更温和、更环保的催化体系,提高原子经济性,从根本上保证产品的高纯度与一致性。
二、工艺参数(温度、压力、时间、配比)的精细调控
化学反应对工艺参数的波动极为敏感。在精细化工生产中,温度通常需要控制在±0.5℃甚至更窄范围内,以防止副反应或热失控;压力影响气液相传质与反应平衡;反应时间过短会导致转化率不足,过长则可能引发分解或聚合;物料配比偏差可能改变反应选择性。采用在线光谱(如拉曼、红外)与色谱分析技术,结合数学模型与人工智能算法,可实现反应过程的实时监测与反馈控制,确保批次间产品质量稳定。
三、催化剂与反应介质对性能的影响
催化剂的选择与设计是精细化工反应控制的核心手段之一。均相催化剂、多相催化剂及酶催化剂在选择性、活性与稳定性方面差异显著。例如,在手性药物合成中,手性催化剂决定了对映体过量值(ee%),直接影响药效与安全性。反应介质(溶剂、离子液体、超临界流体)影响反应速率、选择性与产物分离难度。绿色溶剂与无溶剂反应体系的开发,不仅降低环境负担,还能避免溶剂残留对产品性能的负面影响。
四、反应器设计与放大效应
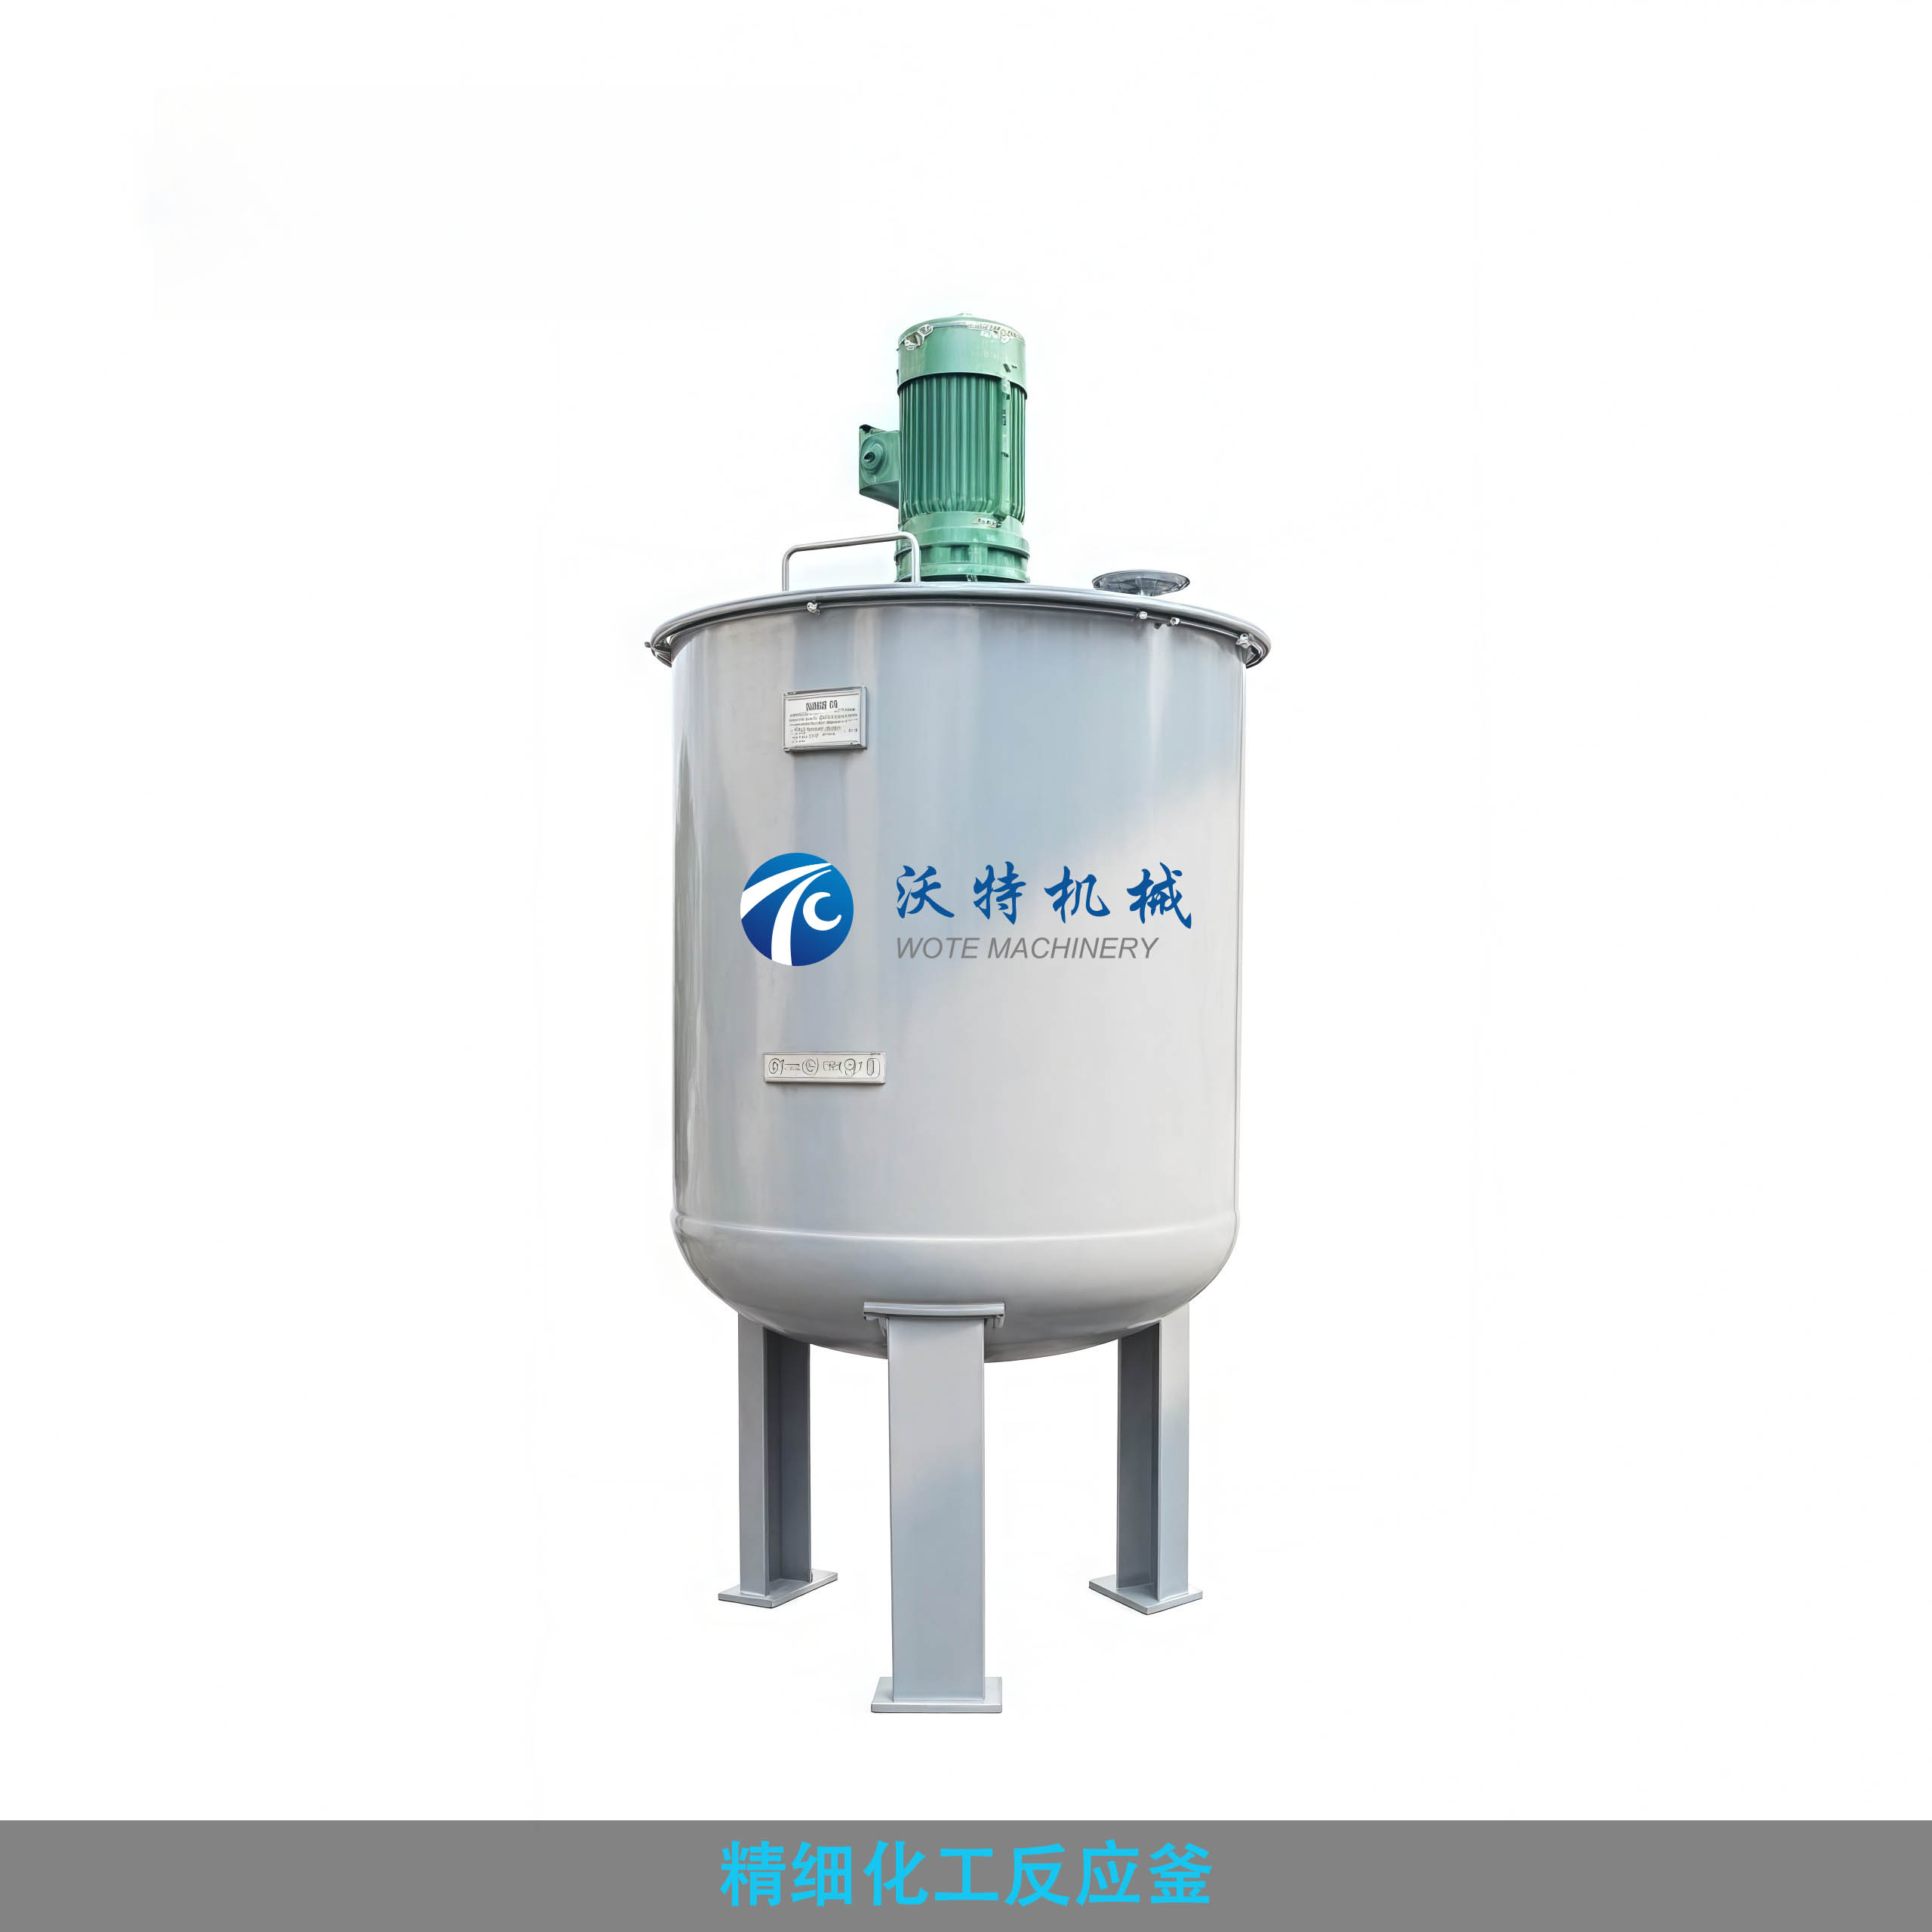
实验室与工业规模的反应器在传热、传质与混合特性上存在显著差异。精细化工产品从实验室到中试再到工业化生产,常出现放大效应,导致选择性与收率下降。通过计算流体力学(CFD)模拟与反应量热技术,可优化反应器结构、搅拌方式与进料策略,实现平推流或全混流等理想流型,减少局部过热或浓度不均,从而保持产品质量的一致性与高性能。
五、过程分析与质量控制体系
建立从原料、中间体到成品的全过程质量控制体系至关重要。采用过程分析技术(PAT)实时监测反应转化率、杂质谱与粒度分布,结合统计过程控制(SPC)与质量源于设计(QbD)理念,可提前预警偏差并自动调整工艺参数。对于高附加值精细化学品,还需通过核磁共振、质谱、X射线衍射等手段进行结构确证与晶型控制,以确保批次间性能的可靠性。
六、结论
精细化工产品的质量与性能并非仅由最终纯化步骤决定,而是贯穿于化学反应路径选择、工艺参数调控、催化剂与介质优化、反应器放大以及全过程质量控制的每一个环节。只有将化学反应工程与精细化工工艺深度融合,实现从分子尺度到工业尺度的多尺度精准控制,才能稳定生产出满足高端应用需求的高品质精细化工产品。随着连续流反应、微反应器、人工智能与自动化技术的进一步应用,精细化工反应过程控制将向更高效、更绿色、更智能的方向发展,为产品质量与性能的持续提升提供坚实保障。